

С момента приёмки изделия и до упаковки деталь не покидает площадку. Это исключает повреждения при межоперационной логистике и позволяет держать стабильное качество покрытия от партии к партии.
Замкнутый технологический цикл
-
Приёмка и входной контроль
Проверяем геометрию, отсутствие облоя, утяжин и следов разделительной смазки. Партии с отклонениями возвращаем поставщику с актом — в окраску они не попадают.
-
Подготовка поверхности
Обезжиривание, промывка, сушка и активация поверхности. Для полиолефинов применяется активация, которая поднимает поверхностное натяжение до значений, необходимых для адгезии праймера.
-
Грунтование
Наносим адгезионный праймер, который связывает пластик с последующими слоями и выравнивает мелкие дефекты поверхности.
-
Нанесение эмали
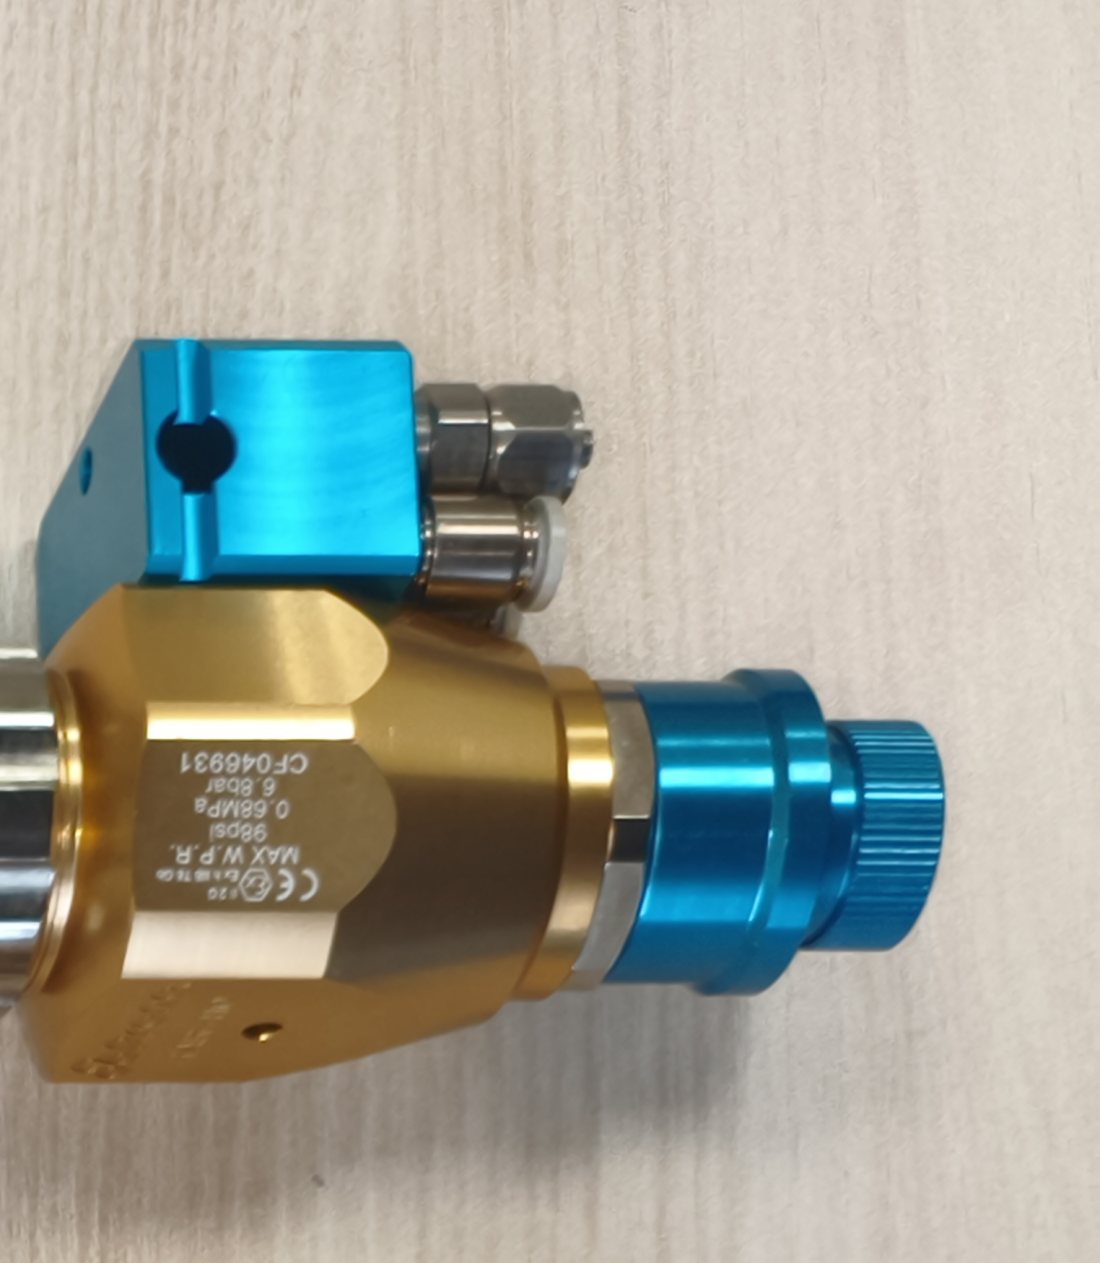
Пневмораспыление в окрасочных камерах с подготовленным приточным воздухом. Цвет подбирается по эталону заказчика и подтверждается спектроколориметрией.
-
Лакирование
Лак формирует стойкое к ультрафиолету, мойке и реагентам покрытие с заданной степенью глянца — от матового до высокоглянцевого.
-
Полимеризация
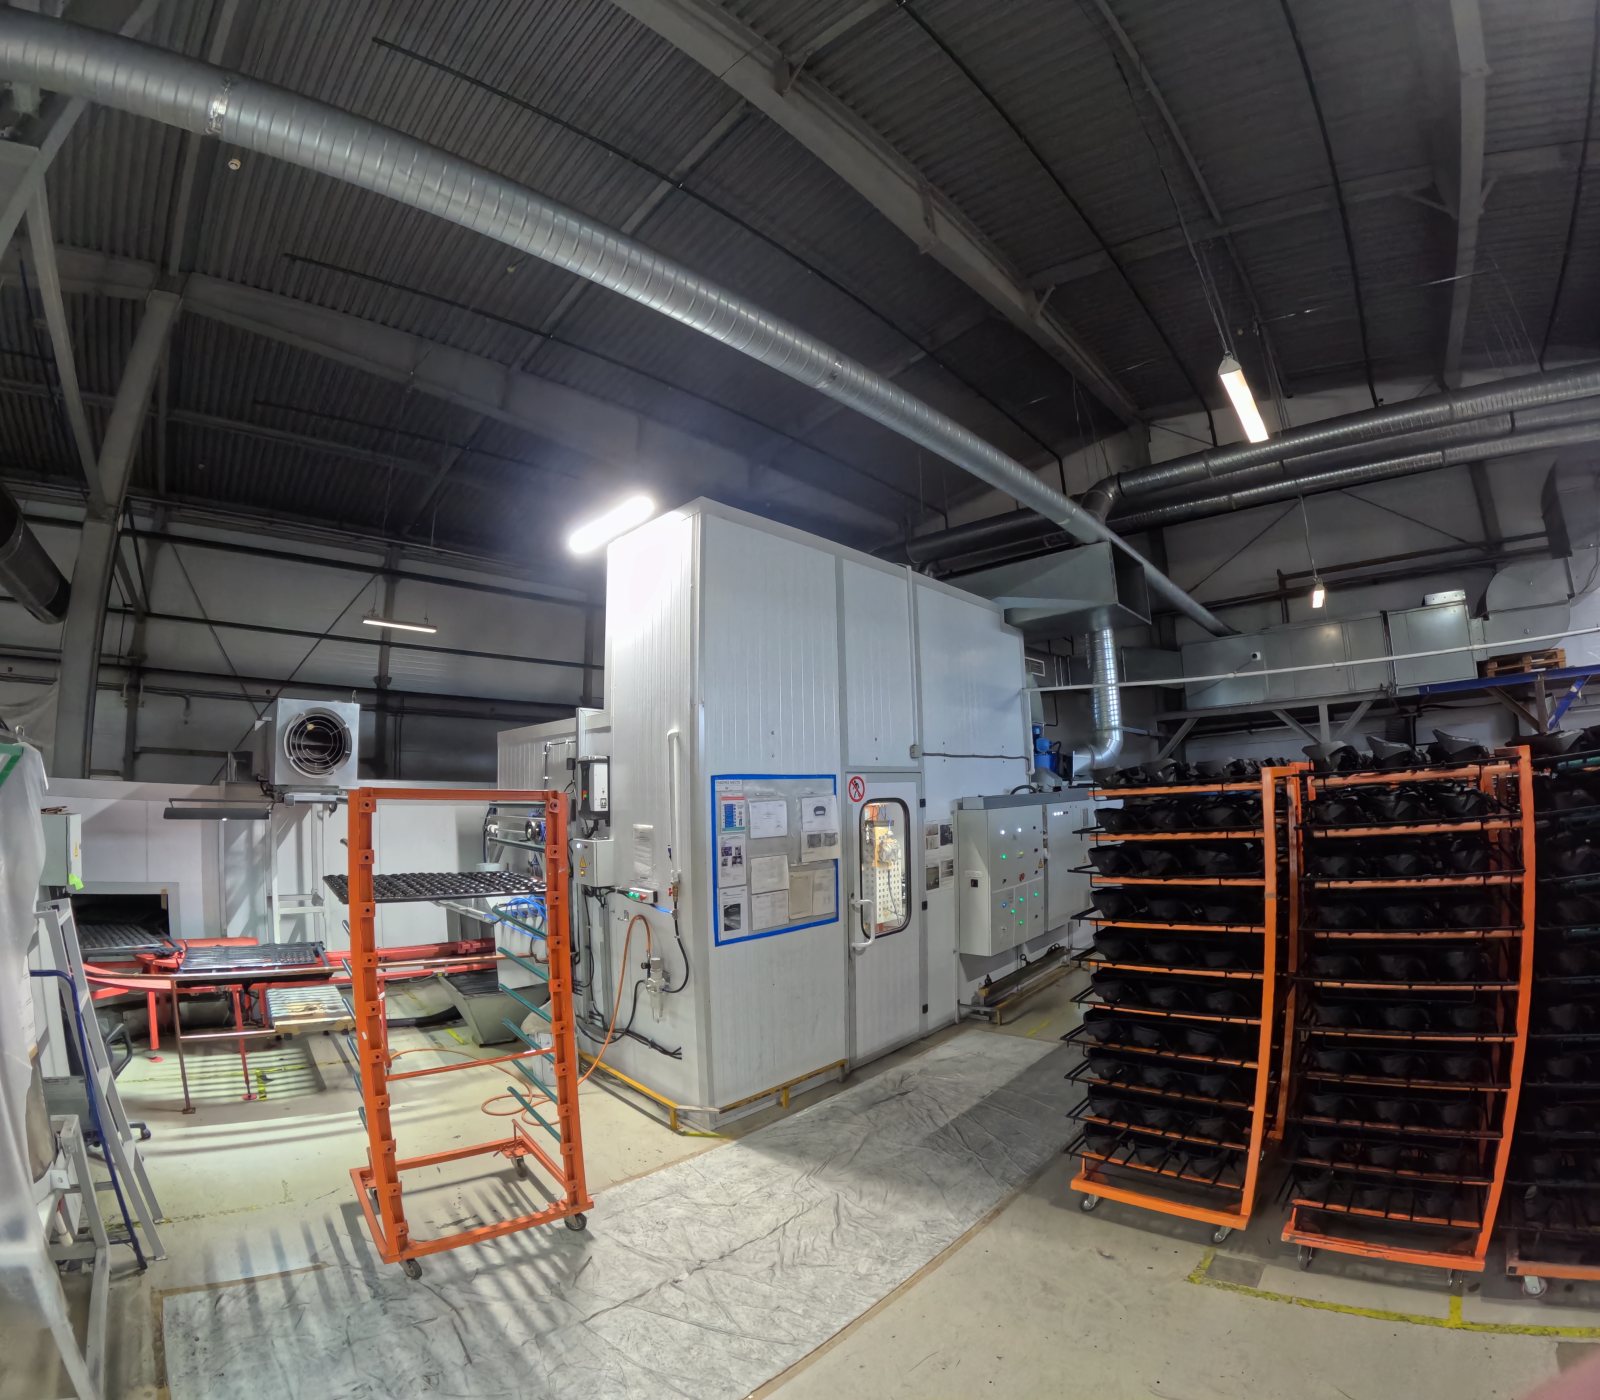
Конвекционное отверждение в сушильном туннеле с контролируемым температурным профилем: режим подбирается под марку пластика, чтобы изделие не повело.
-
Контроль и упаковка
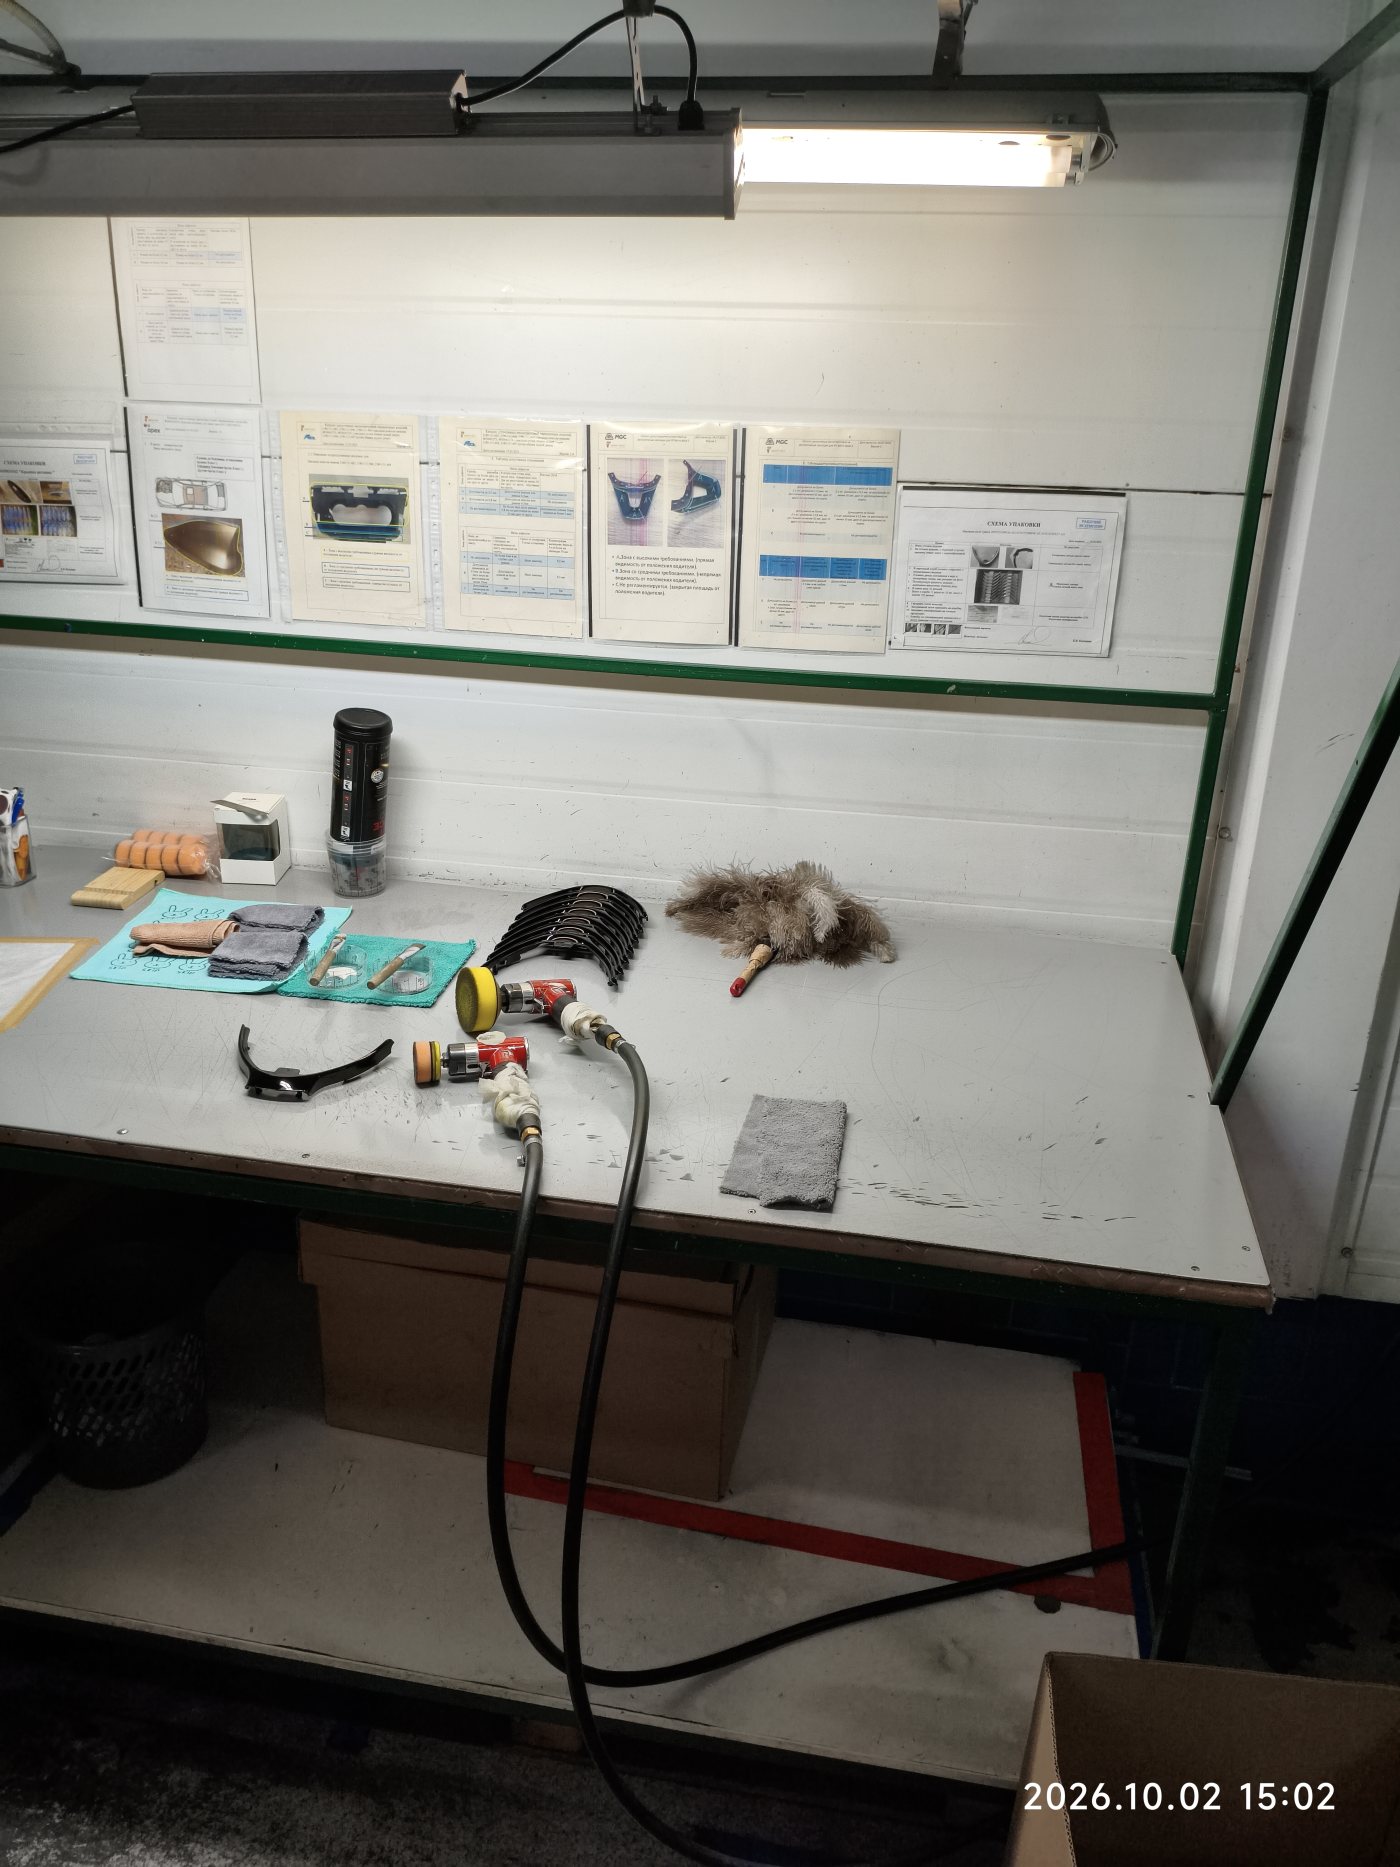
Визуальный контроль, выборочные лабораторные замеры и упаковка в тару заказчика.
Работа автоматической линии
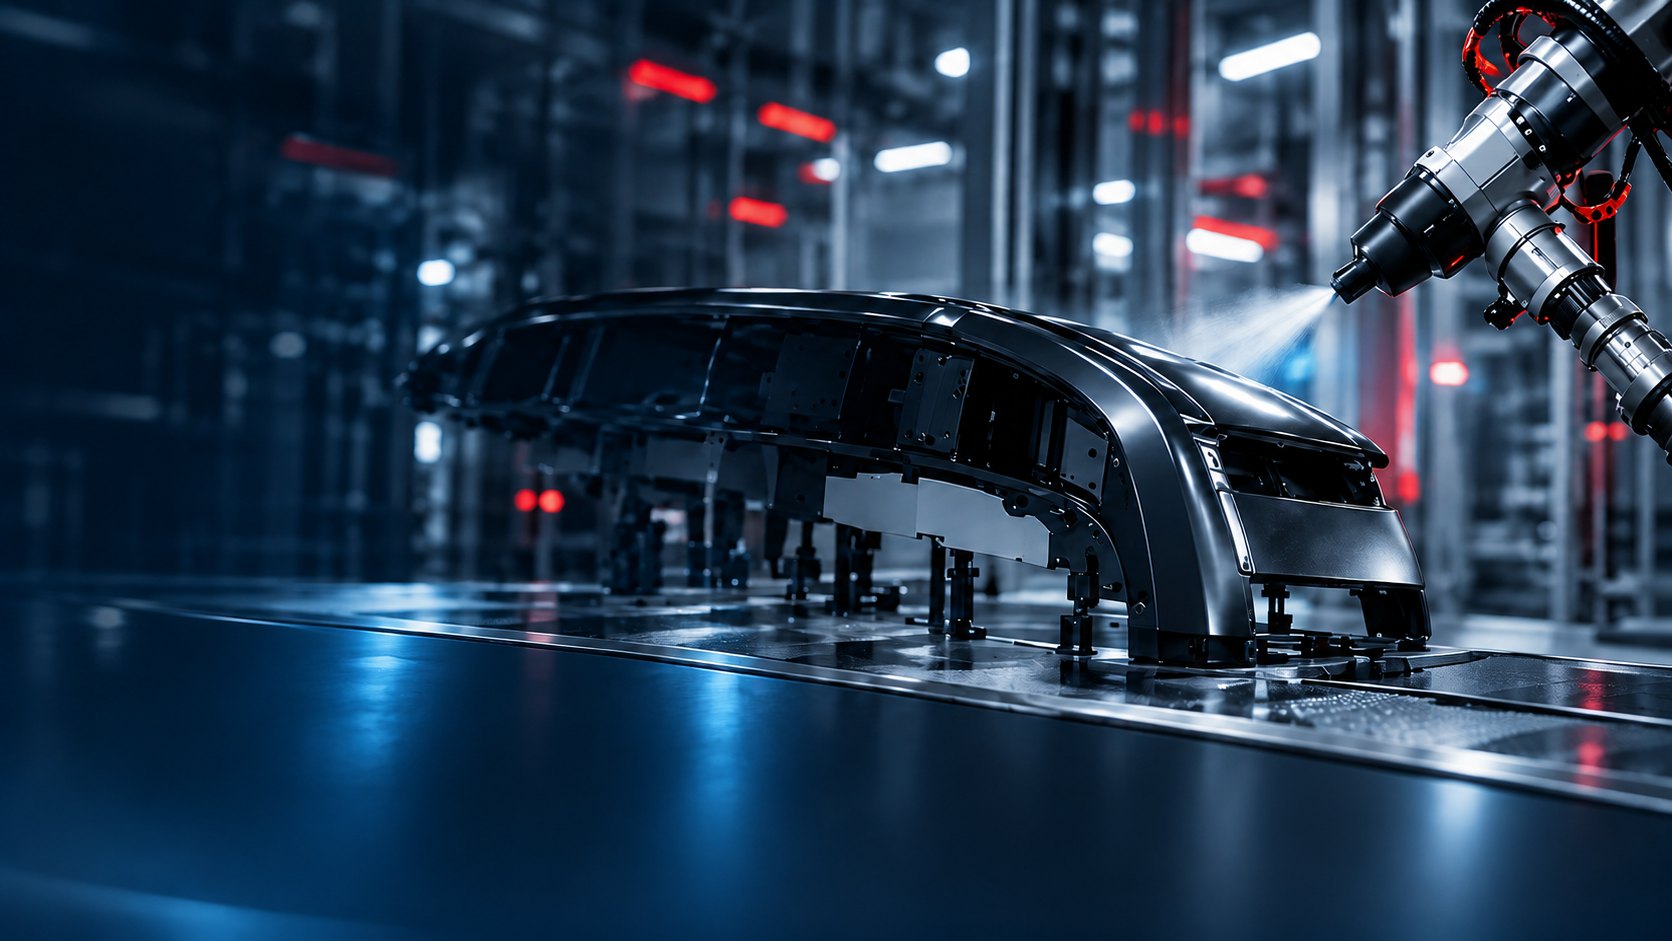
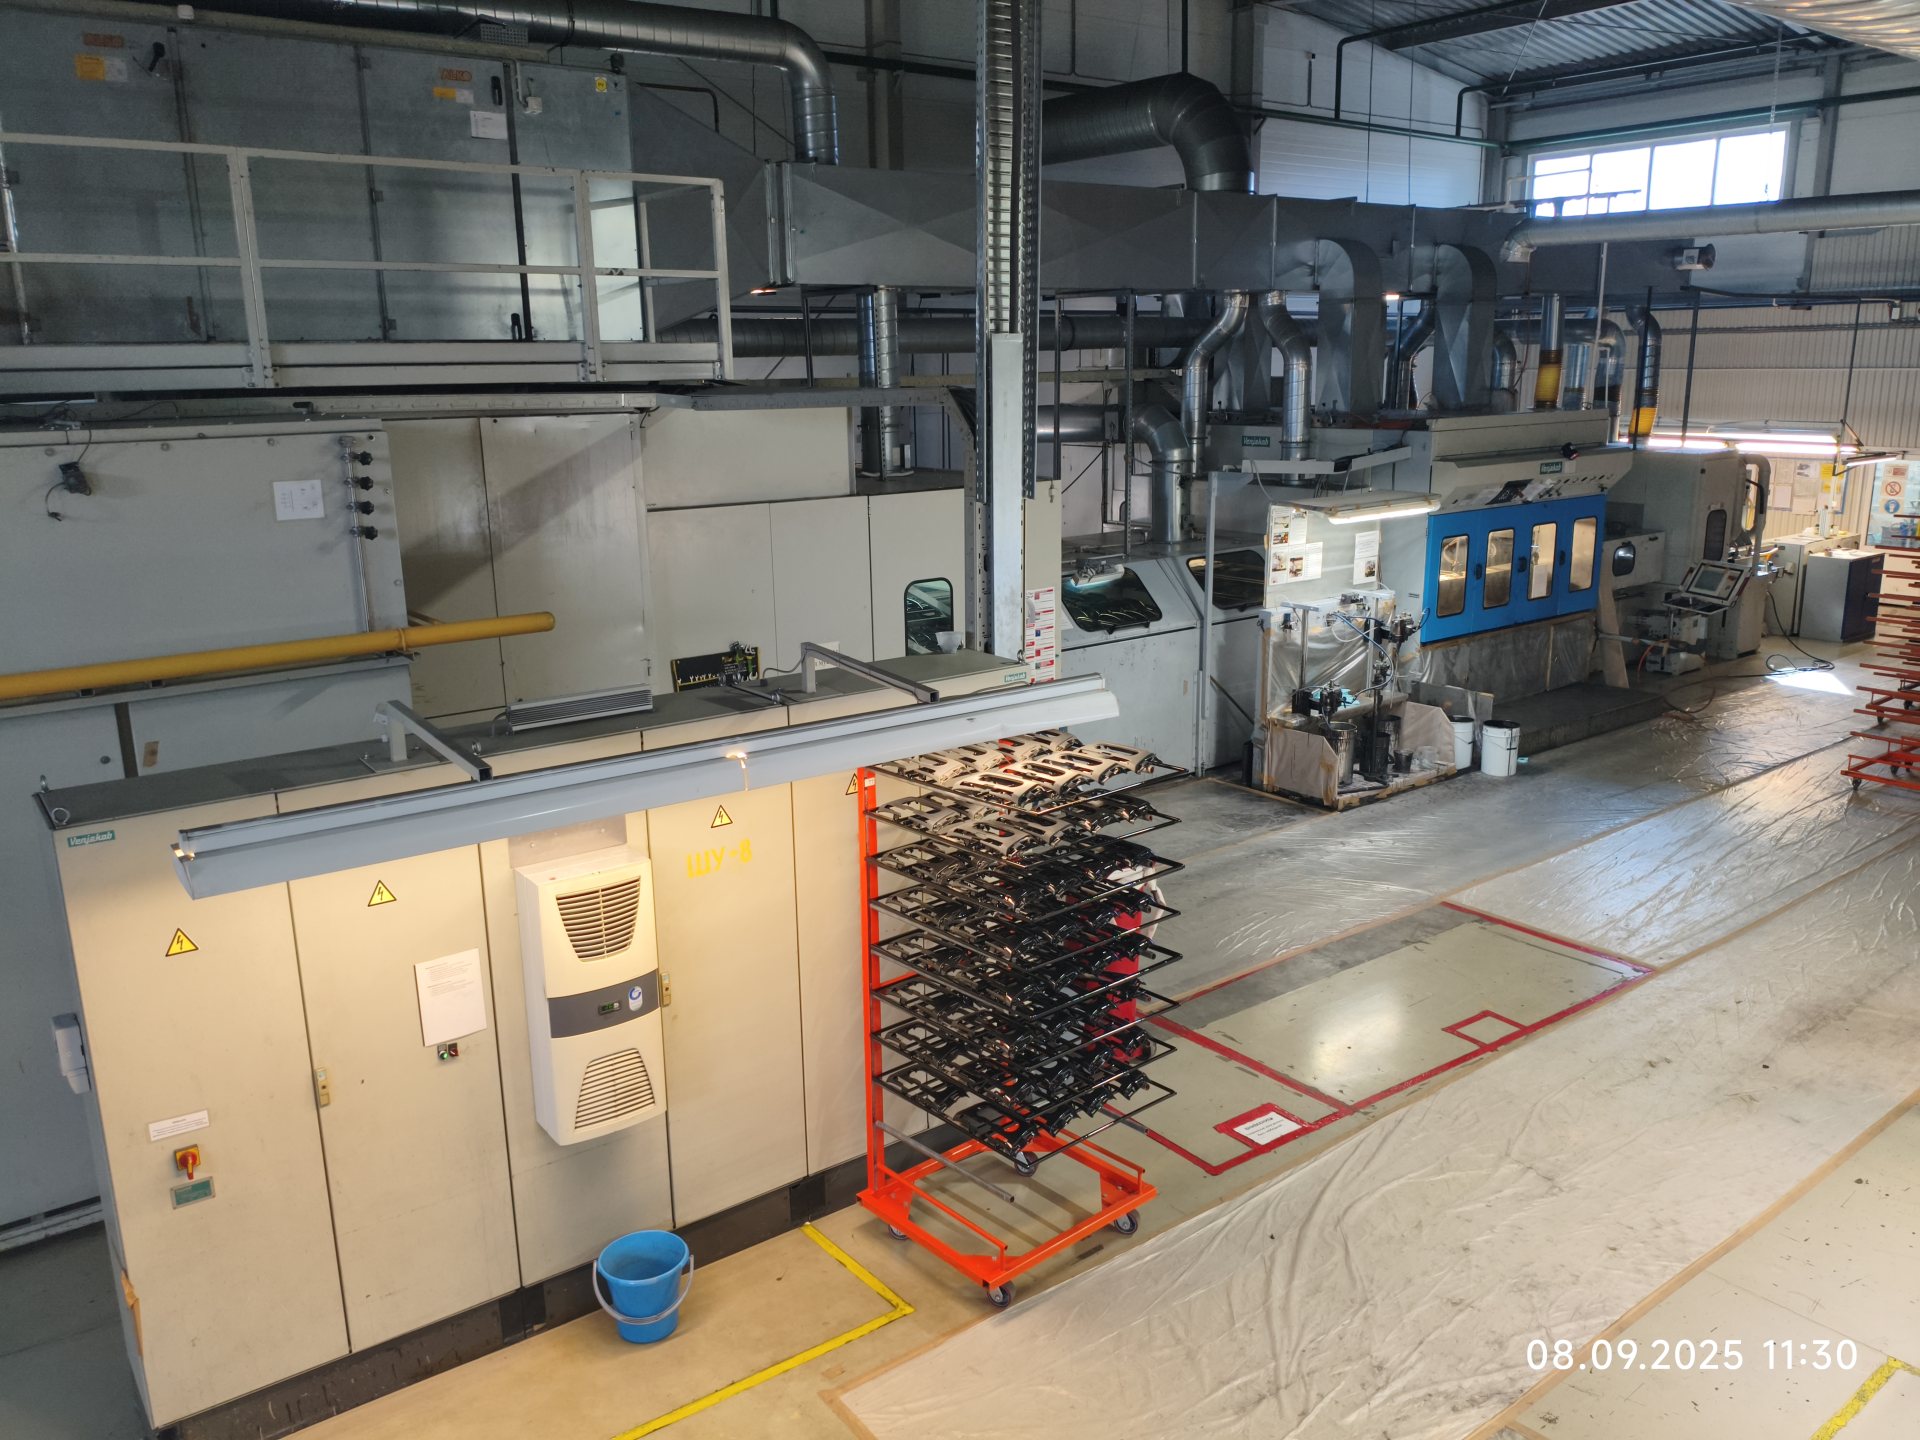
Изделия движутся по конвейеру на подвесной оснастке, подобранной под их геометрию. Внутри линии последовательно выполняются подготовка, нанесение слоёв и полимеризация — без перекладывания деталей между участками.
Окрасочные камеры работают с подготовленным приточным воздухом и избыточным давлением в рабочей зоне: это защищает свежее покрытие от пыли.
Контроль процесса
Параметры окружающей среды в камерах, температура сушки и расход материала фиксируются по каждой смене. Отклонение от технологической карты останавливает линию до выяснения причины.
Подробнее о методах лабораторной проверки — на странице «Лаборатория».
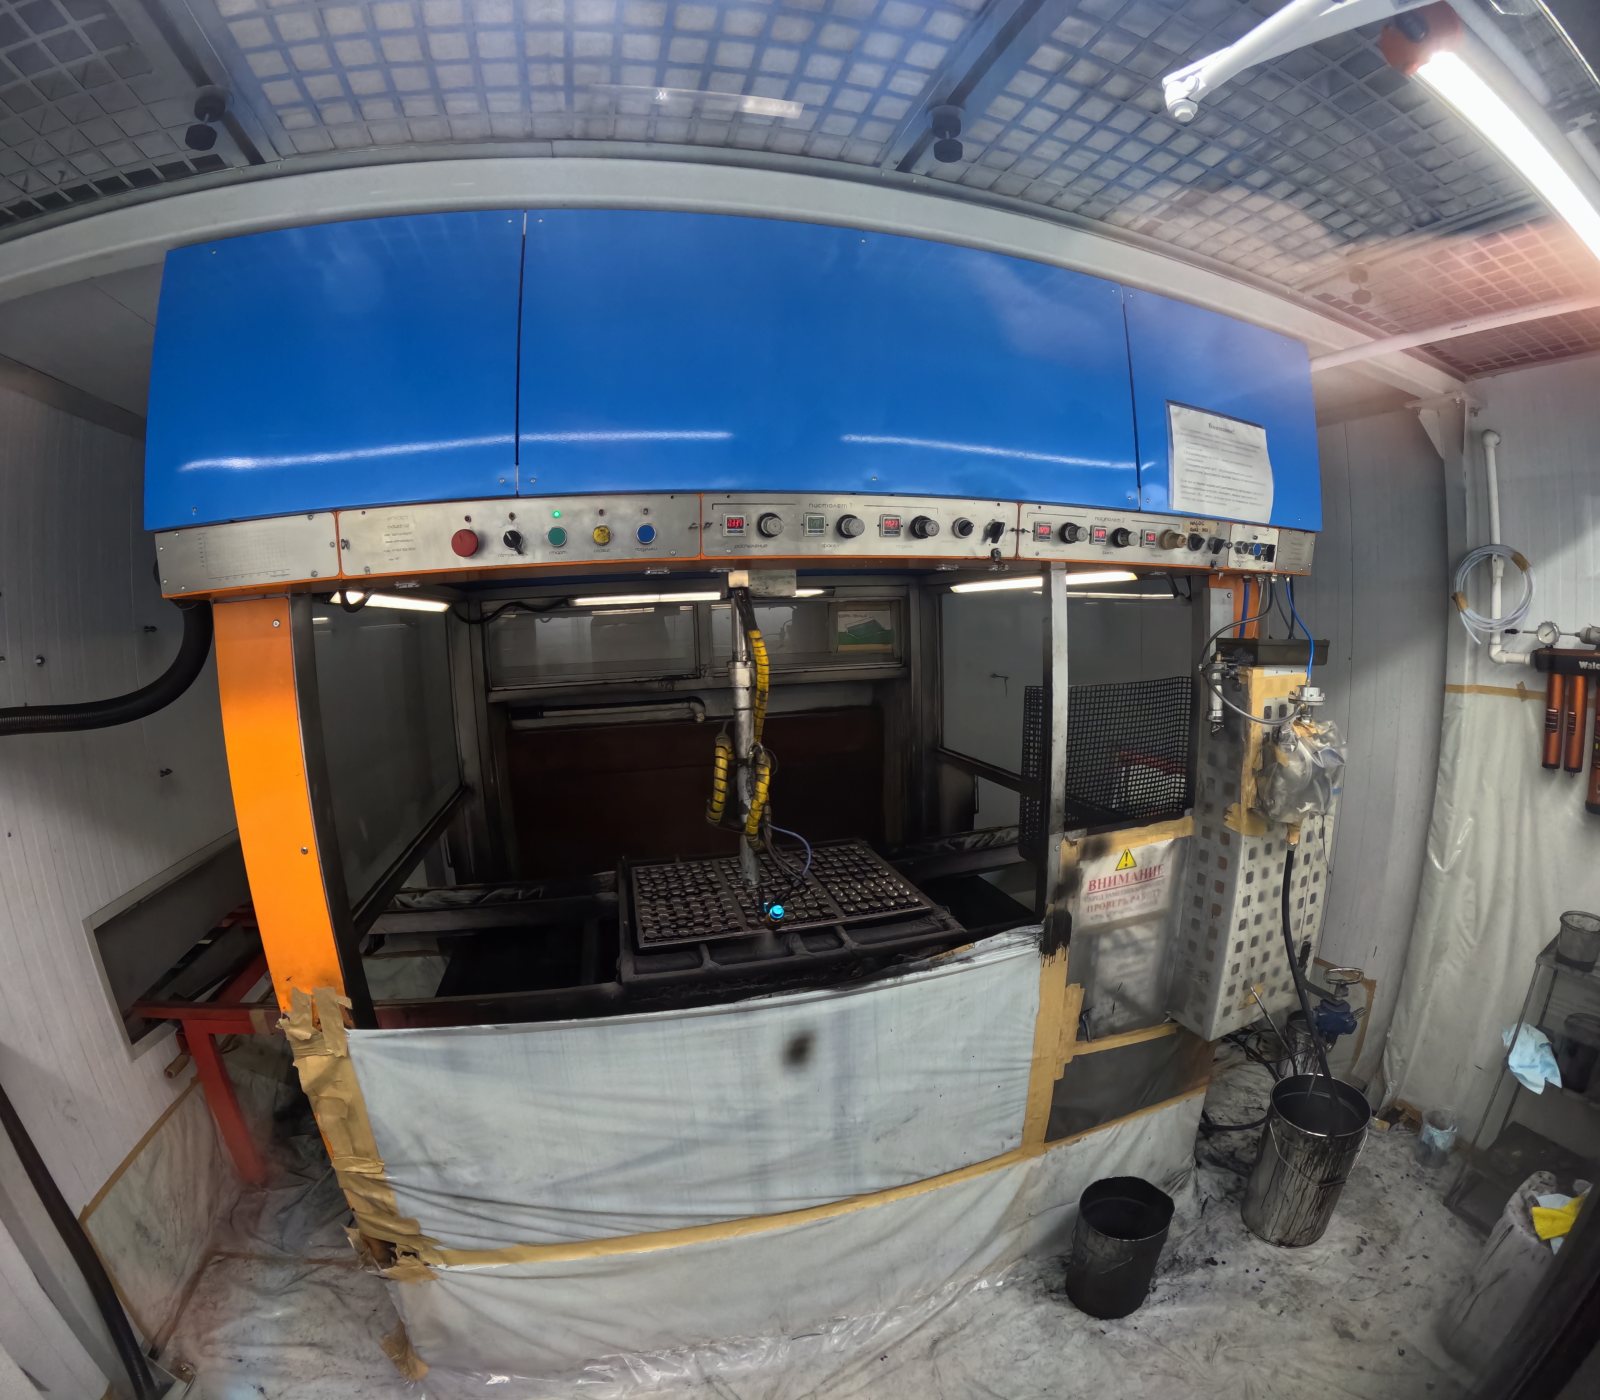
Как это выглядит в цехе
Технологическая документация
На каждое изделие разрабатывается технологическая карта: марка пластика, схема подготовки, применяемые материалы, режимы нанесения и сушки, точки контроля. Любое изменение режима или материала проходит согласование и проверку до запуска в серию.
Контроль покрытия выполняется с применением специализированных методик в соответствии с требованиями нормативной документации, технических условий и согласованными контрольными образцами.
Нужна проработка технологии под вашу деталь?
Пришлите чертёж и требования к покрытию — подготовим технологическое решение.